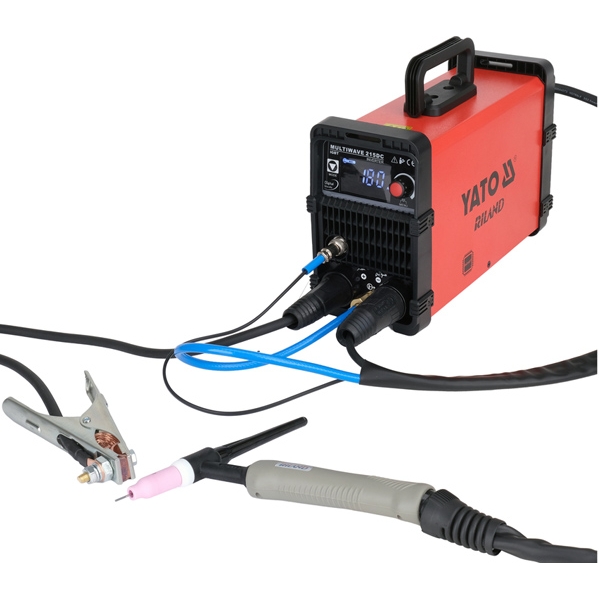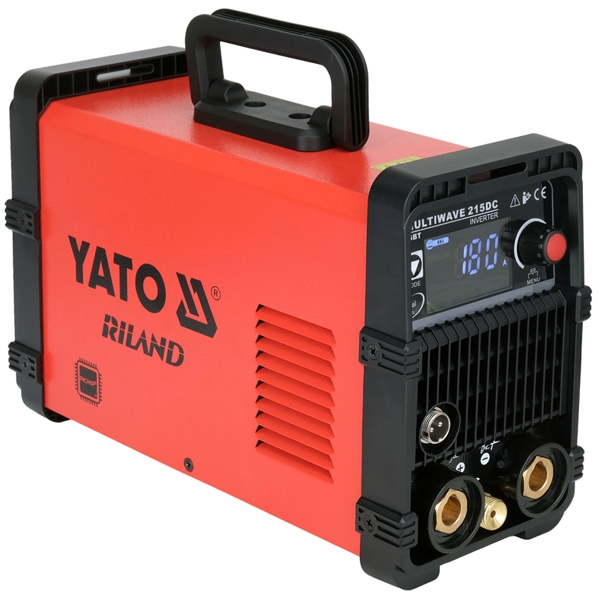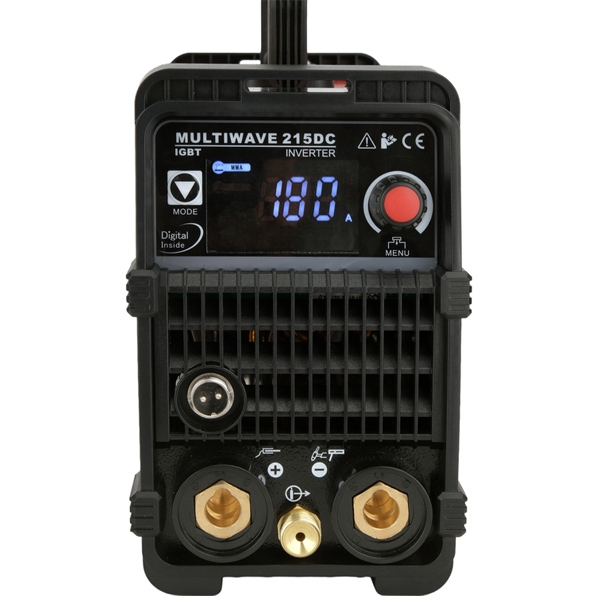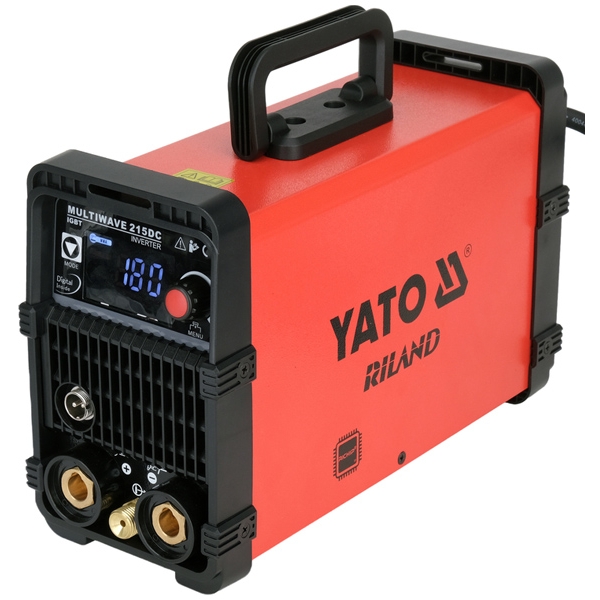

Tehnologie avansata RICHIP
Aparatul de sudura cu invertor TIG MultiWave 215DC YT-81420 este un echipament sigur si fiabil pentru sudarea prin metoda TIG HF, cu electrod nefuzibil in atmosfera de gaz protector si tehnologie de amorsare a arcului prin frecventa inalta.
Indeplineste toate cerintele CE pentru echipamentele de sudura. Dispune de o protectie impotriva electrocutarii cu tensiune inalta, aprobata prin teste. Este echipat cu un filtru LC, care protejeaza alte dispozitive conectate la aceeasi retea impotriva variatiilor de tensiune aparute in timpul sudarii. Toti parametrii tehnici sunt conformi cu valorile reale, iar procesul de sudare este stabil si confortabil.
TIG este una dintre metodele de sudare mai dificile de stapanit, dar permite sudorilor experimentati sa obtina imbinari cu proprietati mecanice foarte bune si un aspect estetic ridicat. MultiWave 215DC este un aparat TIG complet, cu metoda de amorsare a arcului HF si functii de baza, destinat persoanelor din domeniile auto si decorativ. Curentul maxim de pana la 210 A permite imbinarea fara probleme a tablelor cu grosimea de 5-6 mm.
MultiWave 215DC a fost creat prin colaborarea echipelor YATO si RILAND. Proprietarul marcii Riland este o companie listata la bursa din Shanghai, specializata in echipamente de sudura. Ca unul dintre liderii pietei din China, aloca resurse semnificative pentru cercetare si dezvoltare. Unul dintre rezultatele acestei activitati este un microprocesor dedicat echipamentelor de sudura, care gestioneaza independent intregul proces de sudare. Metoda proprie de esantionare a curentului de sudare si gestionarea procesului de transformare a curentului contribuie la obtinerea usoara a unei suduri corecte la acest nivel de pret.
Microprocesorul RICHIP este capabil sa analizeze parametrii procesului de sudare cu o viteza de pana la 200 de milioane de ori pe secunda si permite controlul tranzistorilor IGBT de ultima generatie cu o viteza de pana la 70.000 de ori pe secunda. Datorita acestuia, printre altele, curentul si tensiunea de sudare sunt ajustate la conditiile actuale de sudare cu o viteza de pana la 70.000 de ori pe secunda, iar fiecare decizie privind gradul de deschidere sau inchidere a tranzistorului este luata pe baza a peste 2800 de esantioane.
RICHIP este o solutie all-in-one. Nu este nevoie sa fie instalate circuite electronice suplimentare care sa indeplineasca functii de sudare dedicate, precum ARC FORCE sau HOT START. Absenta circuitelor suplimentare reduce rata de defectare a dispozitivului, iar impactul interferentelor generate in procesul de transformare a curentului asupra calitatii sudarii este redus la minimum prin numarul de esantioane.
Functii:
Post-flow
Hot Start
Arc Force
Anti Stick
VRD
Protectie inteligenta impotriva suprasarcinii si supraincalzirii
Racire Fan on Demand
Descrierea functiilor:
Post-flow: setarea timpului de alimentare cu gaz protector dupa incheierea sudarii.
Hot Start: in momentul in care electrodul este aplicat pe materialul de sudat, aparatul de sudura creste curentul de sudare pentru o fractiune de secunda, facilitand semnificativ amorsarea arcului.
Arc Force: regleaza dinamica arcului in functie de distanta dintre electrod si elementul sudat. RICHIP analizeaza parametrii de sudare de aproximativ 200 de milioane de ori pe secunda. Rezultatele masuratorilor sunt analizate in timp real. Apoi, controland tranzistorii cu o viteza de pana la 70.000 de ori pe secunda, creste sau reduce curentul de sudare. Ca rezultat, se obtine cea mai buna calitate posibila a arcului de sudura pentru setarea data a curentului.
Anti Stick: intrerupe curentul de sudare in momentul scurtcircuitarii electrodului, permitand desprinderea acestuia de materialul sudat.
VRD: functia reduce tensiunea in gol de la aproximativ 60 V la un nivel sigur pentru oameni. In ciuda impactului semnificativ asupra sigurantei, functia este adesea dezactivata de utilizatori din cauza problemelor de aprindere a arcului, in special in randul persoanelor cu putina experienta. Majoritatea aparatelor de sudura cu invertor analizeaza curentul de iesire folosind senzori analogici, ceea ce prelungeste timpul de reactie si, in consecinta, poate ingreuna aprinderea arcului. RICHIP utilizeaza o metoda diferita. Acesta genereaza in circuitul curentului de sudare un semnal cu o frecventa de aproximativ 200 MHz. In timp real, analizeaza deformarile semnalului, care difera in functie de etapa de sudare. Momentul in care electrodul atinge elementul sudat este detectat intr-o fractiune de secunda, functia VRD este dezactivata, iar HOT START incepe sa functioneze. Problema aprinderii arcului nu apare.
Protectie impotriva suprasarcinii si supraincalzirii (Fan on Demand): RICHIP analizeaza in timp real temperatura componentelor critice. In functie de temperatura, controleaza mai intai viteza de rotatie a ventilatorului, iar atunci cand temperatura atinge un nivel prea ridicat, microprocesorul reduce treptat curentul de iesire, ceea ce permite consumarea electrodului sau incheierea controlata a sudurii. In majoritatea aparatelor de sudura de pe piata, momentul supraincalzirii inseamna oprirea imediata a curentului de sudare, ceea ce poate necesita ulterior efectuarea unor corectii mecanice asupra elementelor sudate. Aceasta problema nu apare la dispozitivele cu RICHIP.
| Atribute esentiale | |
|---|---|
| Clasa de utilizare | Profesionala |
| Accesorii suplimentare | NU A |
| Tensiune | 230 V |
| Tensiune maxima de iesire | 27.2 V |
| Curent maxim absorbit | - A |
| Gama de reglare a curentului | 150-210 A |
| Curent de sudare 60% | 170 A |
| Curent nominal | 210 A |
| Curent maxim de sudare | 210 A |
| Putere | |
|---|---|
| Factor putere | - |
| Randament sudare | - % |
| Putere absorbita | - kVA |
| Caracteristici operationale | |
|---|---|
| Aprindere arc electric | aprindere cu inalta frecventa |
| Tip sudura TIG | sudura in c.a. |
| Caracteristici adaos | |
|---|---|
| Diametru electrozi | 4.6-4 mm |
| Dotari | |
|---|---|
| Valiza de transport | NU |
| Functionare 2-4 timpi | NU |
| Protectie la suprasarcina | DA |
| Protectie la fluctuatii de tensiune | NU |
| Protectie termostatica | DA |
| Display digital | DA |
| Functie arc force | DA |
| Functie hot start | DA |
| Functie anti-stick | DA |
| Functie bi-level | NU |
| Functie balance | NU |
| Functie Tig Pulse | NU |
| Functie EASY PULSE | NU |
| Functie THIN SPOT | NU |
| Reglare timp de post-gaz | NU |
| Racord pentru racire cu apa | NU |
| Reglare arc de sudura | NU |
| Memorare alarme | NU |
| Conector pentru comanda de la distanta | NU |
| Set de livrare | Clema de masa 300 A, 3 m (16 mm2) Suport pentru sudare TIG 4 m Cablu de alimentare 2,2 m |
| Dimensiuni | |
|---|---|
| Greutate | 4.8 kg |
| Dimensiuni (LxlxH) | 325x205x130 mm |
| Informatii suplimentare | |
|---|---|
| Clasa protectie | IP21 |
| Clasa de izolatie | I |
| Informatii suplimentare | Tensiune de alimentare: 230 V~ Frecventa nominala: 50 / 60 Hz Curent minim de sudare TIG HF: 10 A d.c. Curent maxim de sudare TIG HF: 210 A d.c. Tensiune de sarcina la curentul de sudare TIG HF min/max: 10,4 / 18,4 V Ciclul de functionare X pentru TIG HF: 25 / 60 / 100 % Curentul nominal de sudare I2 pentru TIG HF la X = 25 / 60 / 100%: 210 / 170 / 150 A Curent nominal de alimentare maxim I1max pentru TIG HF: 31 A Curent de alimentare efectiv maxim I1eff pentru TIG HF: 15,5 A Curent minim de sudare cu electrod MMA: 40 A d.c. Curent maxim de sudare cu electrod MMA: 180 A d.c. Tensiune de sarcina la curentul de sudare MMA min/max: 21,6 / 27,2 V Diametrul electrodului: 1,6 - 4,0 mm Ciclul de functionare MMA X: 16 / 60 / 100 % Curentul nominal de sudare I2 pentru electrod MMA la X = 16 / 60 / 100%: 180 / 140 / 120 A Curent nominal de alimentare maxim I1max pentru MMA: 39,5 A Curent de alimentare efectiv maxim I1eff pentru MMA: 15,8 A |
| Garantie | |
|---|---|
| Garantie persoane juridice | 12 luni |
| Garantie persoane fizice | 24 luni |
| Vrei sa compari cu alt produs din gama ? Click Aici |
|---|
Fii primul care evalueaza acest produs si ajuta alti clienti sa aleaga informat
Scrie un review Jasic - TIG 200 Pulse - Aparat sudura TIG/WIG, 200 A, aprindere cu inalta frecventa, sudura in c.c., monofazat
 Jasic - TIG 180 - Aparat sudura TIG/WIG, 180 A, aprindere cu inalta frecventa, sudura in c.c., monofazat
 Jasic - TIG 200 - Aparat sudura TIG/WIG, 200 A, aprindere cu inalta frecventa, sudura in c.c., monofazat
 Jasic - PRO TIG 180 Pulse - Aparat sudura TIG/WIG, 180 A, aprindere cu inalta frecventa, sudura in c.c., monofazat
 Jasic - TIG 200P AC/DC - Aparat sudura TIG/WIG, 200 A, aprindere cu inalta frecventa, sudura in c.c. sau c.a., monofazat
 ProWeld - TIG-250P AC/DC - Aparat sudura TIG/WIG, 220 A, aprindere cu inalta frecventa, sudura in curent continuu sau alternativ, monofazat
 Jasic - TIG 200P AC/DC CU PEDALA - Aparat sudura TIG/WIG, 200 A, aprindere cu inalta frecventa, sudura in c.c. sau c.a., monofazat
 Stayer - TIG AC/DC 200 HF - Aparat sudura TIG/WIG, 200 A, aprindere cu inalta frecventa, sudura in c.c., monofazatJasic - TIG 180 - Aparat sudura TIG/WIG, 180 A, aprindere cu inalta frecventa, sudura in c.c., monofazatJasic - TIG 200 - Aparat sudura TIG/WIG, 200 A, aprindere cu inalta frecventa, sudura in c.c., monofazatJasic - PRO TIG 180 Pulse - Aparat sudura TIG/WIG, 180 A, aprindere cu inalta frecventa, sudura in c.c., monofazatJasic - TIG 200 Pulse - Aparat sudura TIG/WIG, 200 A, aprindere cu inalta frecventa, sudura in c.c., monofazatProWeld - TIG-250P AC/DC - Aparat sudura TIG/WIG, 220 A, aprindere cu inalta frecventa, sudura in curent continuu sau alternativ, monofazatJasic - TIG 200P AC/DC - Aparat sudura TIG/WIG, 200 A, aprindere cu inalta frecventa, sudura in c.c. sau c.a., monofazat
 Yato - YT-78077 - Set capete de insurubare si chei tubulare, mixte, 68 bucati
 Flo - 89386 - Furtun, 35 m, 3/4 inch, 10 bar, -10/+60 grade, fara tambur
 Yato - YT-419833 - Burghiu SDS-Max, 22x674x800 mm, beton armat
 Yato - YT-419829 - Burghiu SDS-Max, 20x874x1000 mm, beton armat
 Makita - D-78455 - Burghiu sticla, 8x58 mm
 Bosch - 1600A039HS - Surubelnita, 186 mm
 Makita - D-81555 - Panza fierastrau circular, multimaterial, 235x30x2.4 mm, 60 dinti
 Makita - Nemesis II - Burghiu SDS-Plus, 12x100x165 mm, beton armat
 Makita - SPECIALIZED - Panza fierastrau circular, lemn cu cuie, 190x30x2 mm, 16 dinti
 Bosch - EXPERT HEX-9 Multi Construction - Burghiu universal, 6.5x60x100 mm
 Metabo - 624970000 - Placa de slefuire delta, 7 gauri, DS E 170, DS E 180
 Bosch - 2609255472 - Burghiu universal, 5x50x85 mm