
Simpla si fiabila
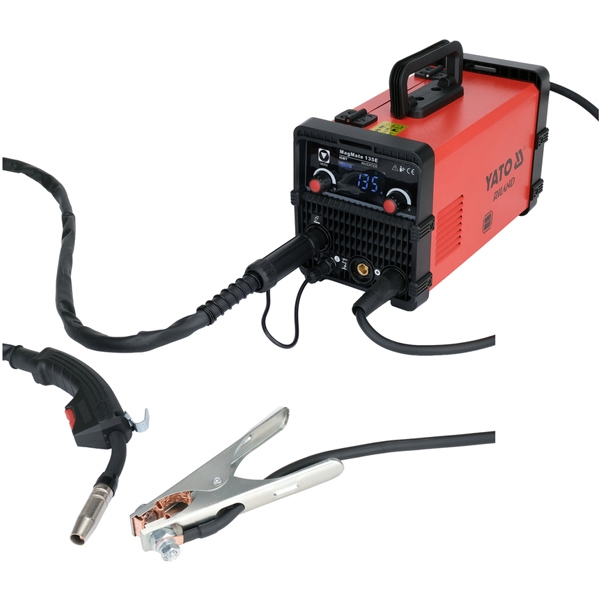
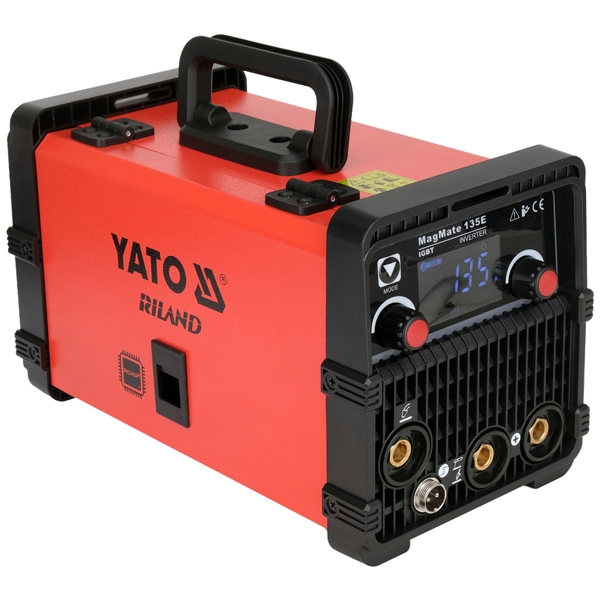
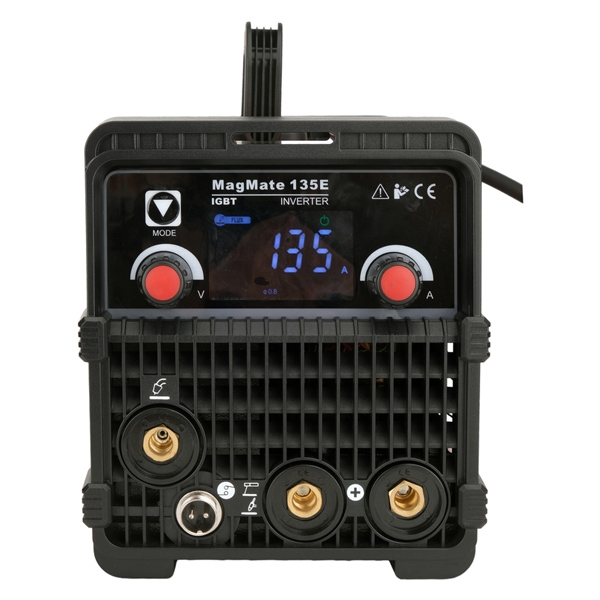
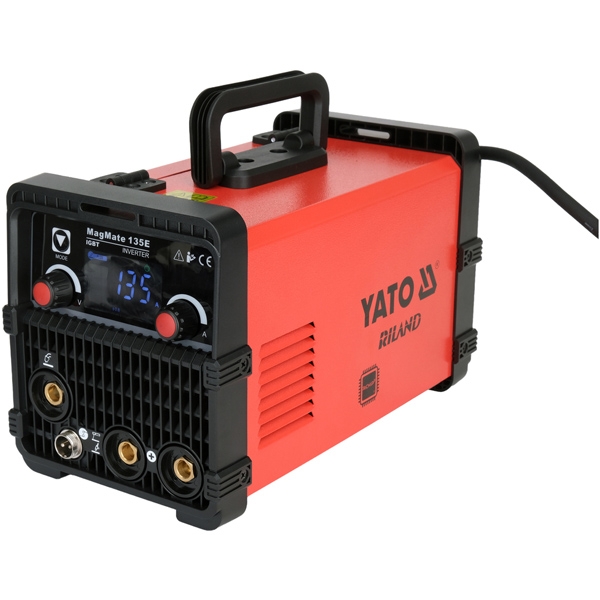
Aparatul de sudura cu invertor MagMate 135E YT-81400 este un echipament de baza, sigur si fiabil pentru sudarea cu sarma cu autoprotectie (flux), fara gaz.
Respecta toate cerintele CE pentru echipamentele de sudare. Dispune de protectie impotriva electrocutarii cu tensiune inalta, verificata prin teste. Este echipat cu un filtru LC care protejeaza alte echipamente conectate la aceeasi retea impotriva variatiilor de tensiune aparute in timpul sudarii. Toti parametrii tehnici sunt conformi cu valorile reale, iar procesul de sudare este stabil si confortabil.
Obtinerea unei suduri corecte nu a fost niciodata atat de simpla. Datorita functiei de sinergie, utilizatorul selecteaza din meniu diametrul sarmei montate in alimentator si seteaza un singur parametru - curentul de sudare. Nu este necesara o butelie cu gaz si nici cunoasterea relatiei dintre tensiune, viteza de alimentare a sarmei si diametrul acesteia. Chiar si pentru utilizatorii fara experienta in sudare, MagMate 135E faciliteaza obtinerea rapida a unor cordoane de sudura corecte. Curentul de sudare de pana la 125 A permite sudarea corecta a profilelor si elementelor din otel cu grosimea peretelui de pana la 4 mm.
MagMate 135E a fost dezvoltat prin colaborarea echipelor YATO si RILAND. Proprietarul marcii Riland este o companie listata la bursa din Shanghai, specializata in echipamente de sudare. Ca unul dintre liderii pietei din China, compania investeste resurse semnificative in cercetare si dezvoltare. Unul dintre rezultatele acestor activitati este un microprocesor dedicat echipamentelor de sudare, care gestioneaza independent intregul proces de sudare. Metoda proprie de esantionare a curentului de sudare si de gestionare a procesului de transformare a curentului contribuie la obtinerea usoara a unui cordon de sudura corect.
Microprocesorul RICHIP poate analiza parametrii procesului de sudare cu o viteza de pana la 200 de milioane de ori pe secunda si permite controlul tranzistoarelor IGBT de ultima generatie cu o viteza de pana la 70.000 de ori pe secunda. Astfel, curentul si tensiunea de sudare sunt adaptate conditiilor actuale de sudare cu o viteza de pana la 70.000 de ori pe secunda, iar fiecare decizie privind gradul de deschidere sau inchidere a tranzistorului se bazeaza pe peste 2800 de esantioane.
RICHIP este o solutie all-in-one. Nu este necesara utilizarea unor circuite electronice suplimentare pentru functii dedicate de sudare, precum ARC FORCE sau HOT START. Lipsa circuitelor suplimentare reduce riscul de defectare a aparatului si limiteaza influenta perturbatiilor generate in procesul de transformare a curentului asupra calitatii sudarii.
Descrierea functiilor:
Hot Start: in momentul atingerii materialului de sudat cu electrodul, aparatul creste pentru o fractiune de secunda curentul de sudare, facilitand semnificativ amorsarea arcului.
Arc Force: regleaza dinamica arcului in functie de distanta dintre electrod si elementul sudat. RICHIP analizeaza parametrii de sudare de aproximativ 200 de milioane de ori pe secunda. Rezultatele masuratorilor sunt analizate in timp real. Apoi, prin controlul tranzistoarelor cu o viteza de pana la 70.000 de ori pe secunda, curentul de sudare este crescut sau redus pentru a obtine cele mai bune conditii posibile pentru setarea curentului.
VRD: functia reduce tensiunea in gol de la aproximativ 60 V la un nivel sigur pentru utilizator. In momentul atingerii electrodului de elementul sudat, sistemul detecteaza contactul intr-o fractiune de secunda, dezactiveaza functia VRD si activeaza simultan HOT START, facilitand amorsarea arcului.
Anti Stick: opreste curentul de sudare in momentul scurtcircuitarii electrodului, permitand desprinderea acestuia de materialul sudat.
TIG Lift: functie de amorsare a arcului pentru sudarea TIG. Arcul este initiat prin atingerea materialului sudat cu varful electrodului de tungsten si ridicarea rapida a acestuia.
Protectie impotriva suprasarcinii si supraincalzirii (Fan on Demand): RICHIP monitorizeaza in timp real temperatura componentelor critice. In functie de temperatura, regleaza mai intai viteza ventilatorului. Daca temperatura atinge un nivel prea ridicat, microprocesorul reduce treptat curentul de iesire, permitand consumarea electrodului sau incheierea controlata a sudurii. Acest sistem permite continuarea controlata a procesului de sudare si reduce necesitatea efectuarii ulterioare a corectiilor mecanice.
| Atribute esentiale | |
|---|---|
| Clasa de utilizare | Profesionala |
| Tensiune la mers in gol | 24.4 V |
| Gama de reglare a curentului | 60-110 A |
| Curent de sudare 60% | 80 A |
| Curent nominal | 110 A |
| Curent maxim de sudare | 110 A |
| Tensiune | 230 V A |
| Putere | |
|---|---|
| Putere absorbita | - kVA |
| Factor de putere | - |
| Caracteristici operationale | |
|---|---|
| Trepte de reglaj curent | - |
| Caracteristici adaos | |
|---|---|
| Grosime sarma de otel | - mm |
| Grosime sarma de inox | - mm |
| Grosime sarma de flux | - mm |
| Grosime sarma de aluminiu | - mm |
| Grosime sarma de brazare | - mm |
| Dotari | |
|---|---|
| Accesorii suplimentare | NU |
| Control Synergic | NU |
| Functionare 2-4 timpi | NU |
| Functie anti-stick | DA |
| Functie hot start | DA |
| Functie arc force | DA |
| Display digital | DA |
| Protectie la suprasarcina | DA |
| Protectie la fluctuatii de tensiune | NU |
| Reglare viteza sarma | NU |
| Reglare timp de post-gaz | NU |
| Reglare timp de ardere | NU |
| Recunoastere automata a tortei | NU |
| Protectie termostatica | DA |
| Set de livrare | Clema de masa 150 A, 2 m (10 mm2) Suport pentru sudare MIG-FLUX 2 m Cablu de alimentare 2.2 m |
| Dimensiuni | |
|---|---|
| Greutate | 4.1 kg |
| Dimensiuni (LxlxH) | - mm |
| Informatii suplimentare | |
|---|---|
| Clasa protectie | IP21 |
| Clasa de izolatie | I |
| Informatii suplimentare | Tensiune de alimentare: 230 V~ Frecventa nominala: 50 / 60 Hz Curent minim de sudare FLUX: 30 A d.c. Curent maxim de sudare FLUX: 125 A d.c. Tensiune de sarcina la curentul de sudare min/max FLUX: 15,5 / 20,3 V Diametrul sarmei de sudura: 0,8 / 0,9 / 1,0 mm Greutate maxima bobina de sarma: ≤ 1 kg Ciclul de functionare X pentru FLUX: 20 / 60 / 100 % Curentul nominal de sudare I2 pentru FLUX la X = 20 / 60 / 100%: 125 / 80 / 60 A Curent nominal de alimentare maxim I1max pentru FLUX: 22,4 A Curent de alimentare efectiv maxim I1eff pentru FLUX: 10 A Curent minim de sudare cu electrod MMA: 30 A d.c. Curent maxim de sudare cu electrod MMA: 110 A d.c. Tensiune de sarcina la curentul de sudare MMA min/max: 21,2 / 24,4 V Diametrul electrodului: 1,6 - 2,5 mm Ciclul de functionare MMA X: 25 / 60 / 100 % Curentul nominal de sudare I2 pentru electrod MMA la X = 25 / 60 / 100%: 110 / 80 / 60 A Curent nominal de alimentare maxim I1max pentru MMA: 23 A Curent de alimentare efectiv maxim I1eff pentru MMA: 11,5 A Curent minim de sudare Lift-TIG: 20 A d.c. Curent maxim de sudare Lift-TIG: 125 A d.c. Tensiune de sarcina la curentul de sudare Lift-TIG min/max: 10,8 / 15 V Ciclul de functionare X pentru Lift-TIG: 25 / 60 / 100 % Curentul nominal de sudare I2 pentru Lift-TIG la X = 25 / 60 / 100%: 125 / 80 / 60 A Curent nominal de alimentare maxim I1max pentru Lift-TIG: 17,5 A Curent de alimentare efectiv maxim I1eff pentru Lift-TIG: 8,8 A |
| Garantie | |
|---|---|
| Garantie persoane juridice | 12 luni |
| Garantie persoane fizice | 24 luni |
| Vrei sa compari cu alt produs din gama ? Click Aici |
|---|
Fii primul care evalueaza acest produs si ajuta alti clienti sa aleaga informat
Scrie un review Intensiv - MIG 200 TRIO SYNERGIC - Aparat sudura MIG/MAG, 200 A, 0.6-1 mm, - trepte reglare, control synergic, protectie suprasarcina, display digita
 Jasic - NOVO MIG 130 - Aparat sudura MIG/MAG, 120 A, 0.6-0.8 mm, - trepte reglare, control synergic, monofazat
 Raider - RD-IW39 - Aparat sudura MIG/MAG, 160 A, - mm, - trepte reglare, protectie suprasarcina, display digital, monofazat
 ProWeld - MIG1050e - Aparat sudura MIG/MAG, 250 A, - mm, - trepte reglare, reglare viteza sarma, monofazat
 Jasic - MIG 200 Synergic - Aparat sudura MIG/MAG, 118 A, 0.6-1 mm, 4 trepte reglare, control synergic, display digital, reglare timp ardere, reglare
 ProWeld - MIG-300YN - Aparat sudura MIG/MAG, 300 A, - mm, - trepte reglare, display digital, trifazat
 Jasic - MIG 350 - Aparat sudura MIG/MAG, 221 A, 0.6-1.2 mm, 5 trepte reglare, protectie suprasarcina, display digital, reglare viteza sarma, trifazat
 Raider - RD-IW40 - Aparat sudura MIG/MAG, 120 A, - mm, - trepte reglare, display digital, monofazat
 Intensiv - MIG 130D - Aparat sudura MIG/MAG, 130 A, - mm, 0 trepte reglare, display digital, reglare viteza sarma, monofazat
 Jasic - NOVO MIG 130 - Aparat sudura MIG/MAG, 120 A, 0.6-0.8 mm, 2 trepte reglare, control synergic, monofazat
 Intensiv - MIG 130s - Aparat sudura MIG/MAG, 120 A, - mm, 0 trepte reglare, control synergic, display digital, monofazat
 Intensiv - MIG 165 - Aparat sudura MIG/MAG, 160 A, 0.6-1 mm, - trepte reglare, display digital, reglare viteza sarma, monofazatRaider - RD-IW40 - Aparat sudura MIG/MAG, 120 A, - mm, - trepte reglare, display digital, monofazatIntensiv - MIG 130s - Aparat sudura MIG/MAG, 120 A, - mm, 0 trepte reglare, control synergic, display digital, monofazatIntensiv - MIG 130D - Aparat sudura MIG/MAG, 130 A, - mm, 0 trepte reglare, display digital, reglare viteza sarma, monofazatJasic - NOVO MIG 130 - Aparat sudura MIG/MAG, 120 A, 0.6-0.8 mm, - trepte reglare, control synergic, monofazatJasic - NOVO MIG 130 - Aparat sudura MIG/MAG, 120 A, 0.6-0.8 mm, 2 trepte reglare, control synergic, monofazatRaider - RD-IW39 - Aparat sudura MIG/MAG, 160 A, - mm, - trepte reglare, protectie suprasarcina, display digital, monofazat